Introducción: el escalado como cuello de botella
El cultivo de microalgas en fotobiorreactores ha pasado de ser una promesa de laboratorio a una realidad industrial en sectores como la agricultura, donde la biomasa y los extractos de microalgas se emplean como bioestimulantes y fuentes de materia orgánica. Sin embargo, el paso de la escala piloto a la escala comercial sigue siendo el punto donde más proyectos fracasan. Los errores de escalado en fotobiorreactores para agricultura no son de matiz: comprometen la productividad, disparan los costes operativos y, en los casos más graves, provocan la falla total del sistema.
Este artículo repasa los fallos más documentados en la literatura técnica sobre diseño y construcción de fotobiorreactores, con especial atención a los sistemas tubulares y airlift, y ofrece criterios concretos para evitarlos. El objetivo es que responsables técnicos y de compras puedan evaluar propuestas de escalado con criterio y detectar riesgos antes de comprometer inversión.
Error 1: alargar tubos sin rediseñar la transferencia de masa
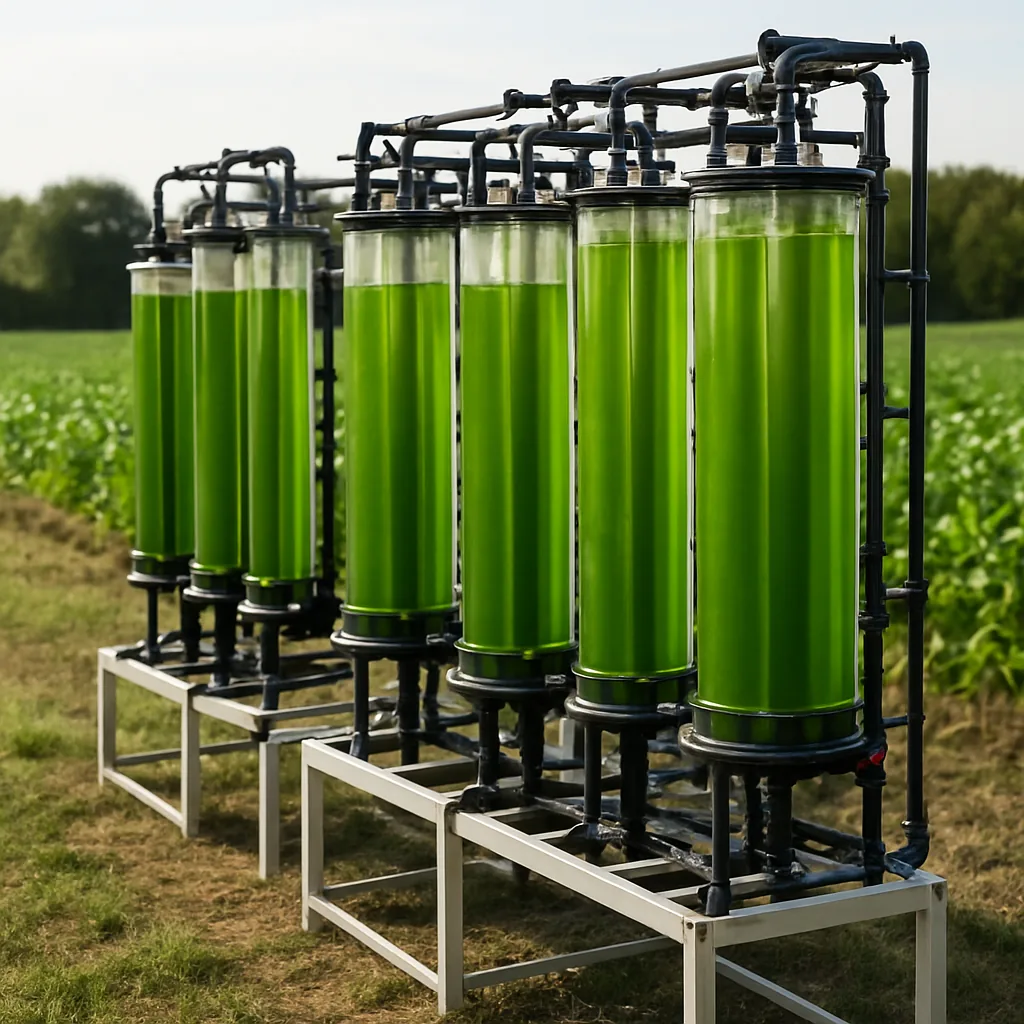
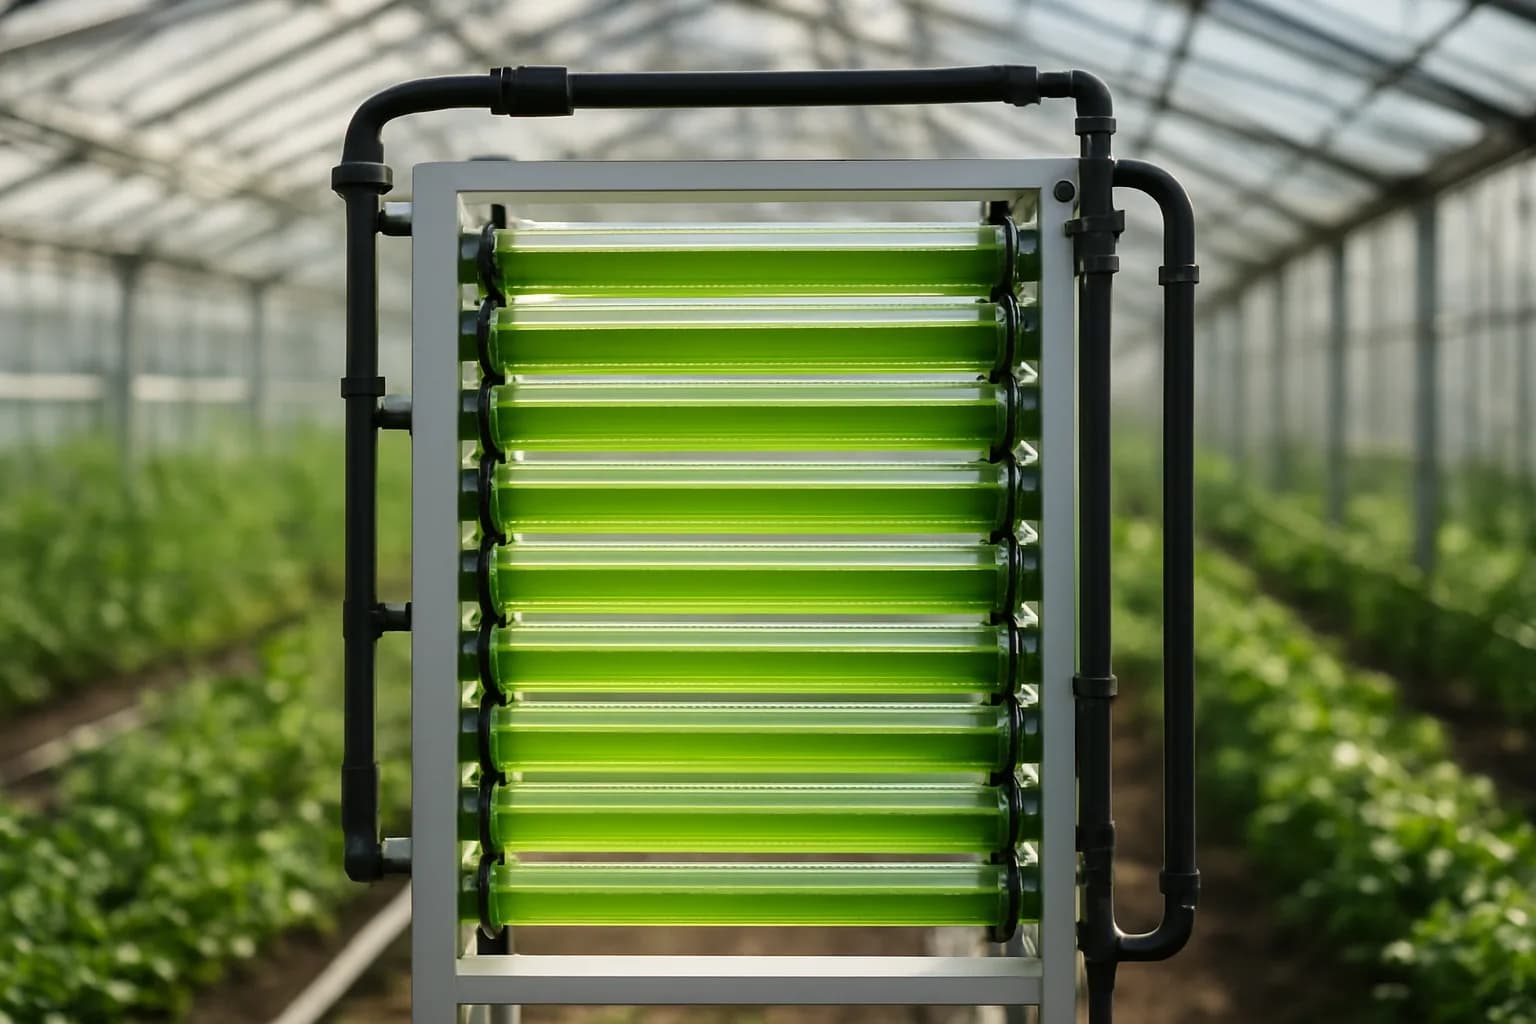
Uno de los errores más repetidos consiste en tomar un diseño de fotobiorreactor tubular que funciona a escala piloto y limitarse a alargar los tubos o a multiplicar su longitud para aumentar el volumen. Esta práctica ignora que la transferencia de masa —especialmente la eliminación de oxígeno y el suministro de CO₂— no escala linealmente con la longitud.
En sistemas tubulares, usar la longitud de la tubería como único parámetro de diseño puede llevar a una acumulación progresiva de oxígeno disuelto a lo largo del recorrido, lo que inhibe la fotosíntesis y reduce el rendimiento. La literatura técnica recomienda limitar los tramos a longitudes cortas, del orden de 20 a 30 metros, y mantener una trayectoria de luz en torno a 2,5 cm para asegurar una iluminación efectiva y una desgasificación adecuada. Cuando se alarga el tubo sin rediseñar el sistema de desgasificación, el oxígeno generado por la fotosíntesis se acumula y el cultivo entra en estrés.
Además, la transferencia de masa depende del régimen de mezcla. Un tubo más largo con el mismo diámetro y la misma bomba de recirculación puede generar zonas de flujo lento donde el CO₂ no llega a las células y el O₂ no se evacua. El resultado es una caída de productividad que a menudo se atribuye erróneamente a la cepa o al medio de cultivo.
Error 2: subestimar el sobrecalentamiento y la fotoinhibición
En climas cálidos, el sobrecalentamiento es probablemente el error de escalado más costoso. Un fotobiorreactor expuesto a radiación solar directa puede alcanzar temperaturas que superan el rango óptimo de crecimiento de la mayoría de microalgas de agua dulce. Si el diseño no incluye un sistema de control térmico dimensionado para las condiciones locales, el coste energético del enfriamiento puede volver inviable el proyecto.
El problema se agrava porque el sobrecalentamiento no actúa solo: interactúa con la fotoinhibición. Cuando la intensidad luminosa excede la capacidad fotosintética del cultivo, el exceso de energía puede dañar el aparato fotosintético y reducir la productividad. Este fenómeno se acentúa si la densidad celular es baja, porque la luz penetra sin atenuarse y satura las células. La respuesta técnica es mantener una densidad celular alta y una mezcla vigorosa que genere ciclos luz/oscuridad frecuentes, de modo que cada célula reciba pulsos cortos de luz en lugar de exposición continua.
En el diseño de un fotobiorreactor para producción de microalgas, la selección de la cepa y la configuración del sistema deben ir de la mano. Por ejemplo, Nannochloropsis sp. tolera mejor ciertas condiciones de alta irradiancia que otras especies, pero incluso así requiere control térmico. Ignorar esta interacción es uno de los errores que más se repiten cuando se escala desde el laboratorio.
Error 3: no evacuar el oxígeno disuelto
La fotosíntesis produce oxígeno. En un fotobiorreactor cerrado, ese oxígeno se acumula en el medio y, por encima de cierto umbral, inhibe la actividad fotosintética. La evacuación del O₂ disuelto es, por tanto, una función crítica del diseño, no un detalle secundario.
En sistemas tubulares, la desgasificación suele realizarse en un tanque o columna de desgasificación conectado al circuito. Si este elemento se dimensiona mal o se elimina para ahorrar costes, el oxígeno se acumula y el cultivo se vuelve improductivo. La literatura sobre diseño conceptual de fotobiorreactores insiste en que la eliminación de oxígeno debe integrarse desde la fase de diseño, con superficies de intercambio gas-líquido suficientes y tiempos de residencia adecuados.
En fotobiorreactores airlift, la geometría es determinante. Una relación inadecuada entre la zona de ascenso (riser) y la de descenso (downcomer) favorece la formación de zonas muertas donde el oxígeno no se evacua y la luz no llega de forma efectiva. La regla práctica es mantener una relación cercana a 1 entre riser y downcomer, y verificar mediante trazadores o simulación que no hay regiones estancadas.
Error 4: escalar con una sola unidad en lugar de modularizar
La tentación de construir una única unidad grande para concentrar la producción es comprensible desde el punto de vista de la inversión inicial, pero la experiencia documentada indica que dificulta la operatividad y empeora el escalado. Una unidad grande es más difícil de limpiar, más sensible a fallos locales y menos flexible para adaptar la producción a la demanda.
La alternativa es modularizar: construir varias unidades de tamaño manejable que compartan sistemas auxiliares (suministro de CO₂, control térmico, cosecha). Esto permite validar el diseño a escala intermedia, replicarlo y ajustar la capacidad por etapas. Además, facilita el mantenimiento y reduce el impacto de una parada no programada.
En agricultura, donde la demanda de bioestimulantes puede ser estacional, la modularidad aporta una ventaja adicional: permite ajustar la producción a los picos de demanda sin sobredimensionar la planta. La clave es que cada módulo haya sido validado individualmente antes de replicarlo.
Error 5: ignorar la biopelícula y el ensuciamiento
La formación de biopelícula en las paredes de tubos y paneles es un problema recurrente en fotobiorreactores. Esa capa de células adheridas reduce la transferencia de luz, favorece la contaminación y disminuye el rendimiento. Si el diseño no contempla un sistema de limpieza eficaz desde el inicio, el ensuciamiento se convierte en una carga operativa constante.
Las estrategias incluyen el uso de materiales con baja adherencia, la incorporación de sistemas de limpieza mecánica o química compatibles con el cultivo, y el diseño de geometrías que eviten zonas de baja velocidad. En sistemas tubulares, mantener una velocidad de flujo suficiente para generar turbulencia en la pared reduce la formación de biopelícula, pero aumenta el consumo energético. El equilibrio debe validarse experimentalmente.
La degradación del material por radiación solar es otro factor relacionado. Los polímeros y plásticos expuestos a UV pueden amarillear, volverse frágiles y liberar compuestos que afectan al cultivo. La selección de materiales resistentes a la intemperie es parte del diseño, no un añadido posterior.
Error 6: no validar a escala piloto bajo clima real
Quizá el error más costoso sea escalar directamente desde el laboratorio a la planta comercial sin una validación piloto en condiciones reales. La temperatura, la intensidad de luz, la humedad y la contaminación microbiológica varían enormemente entre un interior controlado y un invernadero o una instalación semiconfinada.
La literatura sobre diseño de fotobiorreactores subraya la necesidad de simular el clima local antes de invertir. Esto implica caracterizar el régimen de radiación, las temperaturas máximas y mínimas, y los patrones de contaminación en la ubicación prevista. Con esos datos, se puede dimensionar el sistema de control térmico, seleccionar la cepa adecuada y definir la estrategia de operación.
Un piloto bien instrumentado permite además identificar cuellos de botella que no aparecen en el laboratorio: formación de espuma, precipitación de nutrientes, corrosión, fallos de bombas. La inversión en un piloto representativo es siempre menor que la de corregir una planta comercial mal dimensionada.
Marco regulatorio europeo para bioestimulantes
Si el producto final se comercializa en la Unión Europea como bioestimulante o fertilizante, el marco aplicable es el Reglamento (UE) 2019/1009, en vigor desde 2022. Este reglamento establece las categorías de función del producto y exige demostrar la seguridad y el etiquetado conforme. La conformidad del producto final es responsabilidad del fabricante, y afecta a la elección de la cepa, el proceso de cultivo y los tratamientos posteriores.
Para los responsables de compras, esto significa que la materia prima de microalgas debe acompañarse de documentación que permita al fabricante final cumplir con los requisitos. En ALGACEL, la información técnica disponible se facilita a través de la ficha técnica correspondiente, pendiente de validación según el uso final.
Artículos relacionados
¿Necesitas ayuda profesional?
En ALGACEL en Cordoba (Argentina) y Europa, ofrecemos Biomasa de microalgas, Ingredientes, Pigmentos.
FAQ
¿Cuál es el error de escalado más frecuente en fotobiorreactores tubulares?
Alargar los tubos sin rediseñar la transferencia de masa y la desgasificación. Esto provoca acumulación de oxígeno disuelto y reduce la productividad. La literatura recomienda tramos cortos, de 20 a 30 metros, y trayectorias de luz de aproximadamente 2,5 cm.
¿Cómo afecta la temperatura al escalado de un fotobiorreactor en clima cálido?
El sobrecalentamiento puede disparar los costes de enfriamiento y reducir la productividad por estrés térmico. Además, interactúa con la fotoinhibición. El diseño debe incluir control térmico dimensionado para las condiciones locales y mantener densidad celular alta para atenuar la luz.
¿Por qué es importante evacuar el oxígeno disuelto en un fotobiorreactor?
La fotosíntesis genera oxígeno que, si se acumula, inhibe la actividad fotosintética. La desgasificación debe integrarse desde el diseño, con superficies de intercambio gas-líquido suficientes y tiempos de residencia adecuados. En airlift, la geometría riser/downcomer debe evitar zonas muertas.
¿Conviene construir una sola unidad grande o varios módulos?
La experiencia documentada indica que una sola unidad grande dificulta la operatividad y empeora el escalado. La modularización facilita la validación, el mantenimiento y la adaptación a la demanda estacional, habitual en agricultura.
¿Qué normativa europea aplica a los bioestimulantes de microalgas?
El Reglamento (UE) 2019/1009, aplicable desde 2022, establece las categorías de función del producto y exige demostrar seguridad y etiquetado conforme. La conformidad del producto final es responsabilidad del fabricante.
¿Cómo puedo solicitar la ficha técnica de biomasa de microalgas para agricultura?
A través del formulario de contacto en algacel.com. La ficha técnica se facilita según el uso previsto y la documentación disponible, pendiente de validación en función de la aplicación.
Errores de escalado en fotobiorreactores para agricultura: dónde se rompe la productividad
El escalado de un fotobiorreactor (FBR) desde el laboratorio hasta una planta de producción agrícola es un punto en el que muchos proyectos de microalgas de agua dulce pueden perder productividad. En condiciones de laboratorio, un FBR pequeño con iluminación lateral y agitación suave puede alcanzar buenas productividades de biomasa seca; al pasar a un volumen de varios cientos o miles de litros, esa cifra suele bajar. Con frecuencia la causa es más física que biológica: la luz, el CO₂ y la hidrodinámica no escalan de forma lineal con el volumen. Comprender estos desajustes antes de invertir en una planta de gran volumen ayuda a evitar pérdidas de capital, y por eso conviene tratar el diseño del escalado como una fase de ingeniería con sus propios criterios de aceptación y no como una simple ampliación.
El primer error crítico es asumir que la intensidad luminosa se distribuye de forma homogénea. En un FBR tubular o de panel plano, la luz penetra solo una capa relativamente fina de cultivo cuando la densidad celular es alta, de modo que en reactores de diámetro grande una parte importante del volumen queda en penumbra. La solución no es aumentar sin más la potencia de los LED, porque una intensidad excesiva produce fotoinhibición en la superficie y no resuelve la fotolimitación en el centro. La recomendación práctica es diseñar con un camino óptico corto para cepas como Chlorella vulgaris o Scenedesmus obliquus, o reducir la concentración celular mediante una dilución controlada que mantenga la productividad volumétrica, y comprobar la distribución real de la luz con mediciones en distintas posiciones del reactor.
El segundo error es escalar la relación superficie/volumen sin recalcular el coeficiente de transferencia de masa (kLa) del CO₂. Un matraz con agitación orbital transfiere gas con facilidad; un FBR grande agitado por bomba lo hace mucho peor si no se instalan difusores de membrana o columnas de burbujeo internas. El resultado puede ser una subida del pH, con riesgo de precipitación de carbonatos y de menor disponibilidad de carbono para el cultivo. La corrección práctica es instalar difusores de burbuja fina con un caudal de gas adecuado y controlar el pH con inyección de CO₂ puro o gases de combustión filtrados, manteniendo el rango óptimo de la cepa utilizada y no un valor genérico.
El tercer error es ignorar la hidrodinámica y la acumulación de biopelícula en las paredes del reactor. En reactores grandes, las zonas de baja turbulencia permiten que las células se adhieran a las superficies transparentes y reduzcan de forma progresiva la transmitancia de la luz, mientras que el estrés hidrodinámico de bombas centrífugas demasiado agresivas puede dañar las células y bajar su viabilidad. La recomendación es usar bombas de desplazamiento positivo o sistemas air-lift con velocidades de flujo suficientes para evitar la adhesión sin dañar las células, y programar limpiezas mecánicas suaves y periódicas con materiales que no rayen la superficie, por ejemplo esponjas de silicona alimentaria.
Errores en el control de parámetros ambientales y nutricionales al escalar
Una vez superado el diseño físico, el siguiente frente de fallos aparece en el control de temperatura, pH y nutrientes. En un FBR de laboratorio, la temperatura suele mantenerse estable porque la superficie de intercambio con el ambiente es alta en relación con el volumen. En un FBR agrícola grande instalado en invernadero, la temperatura puede oscilar mucho en un solo día: por encima del rango óptimo de la cepa, la tasa de fotosíntesis se resiente de forma marcada, y por debajo de él el crecimiento se ralentiza. La solución práctica es instalar intercambiadores de calor de tubos concéntricos o camisas de agua con control PID, dimensionados para disipar la carga térmica máxima prevista en el peor día del año, con un margen razonable. Con los nutrientes ocurre algo parecido: una dosificación pensada para un volumen pequeño no sirve para un reactor grande, donde los gradientes de concentración son más acusados, y conviene dosificar de forma automatizada y comprobar periódicamente el medio con análisis de nitrógeno y fósforo. Por último, todo cambio de escala debería probarse en un piloto bajo clima real y con el mismo tipo de agua y de insumos que se usarán en la planta, registrando los parámetros a lo largo de varias semanas para detectar problemas que no aparecen en ensayos cortos.
Referencias